旗杆生产车间:锥形旗杆是怎么做出来的
一支锥形旗杆要经过下料、成型、焊接、校直、表面处理和机构装配多道工序。工序之间的配合,决定了杆体直不直、升降顺不顺。本文按生产顺序说明。业务电话 13271597000。
关于主体:郑州同创旗杆是河南联同创智能科技有限公司旗下旗杆产品名称简称。本文内容由该主体提供。
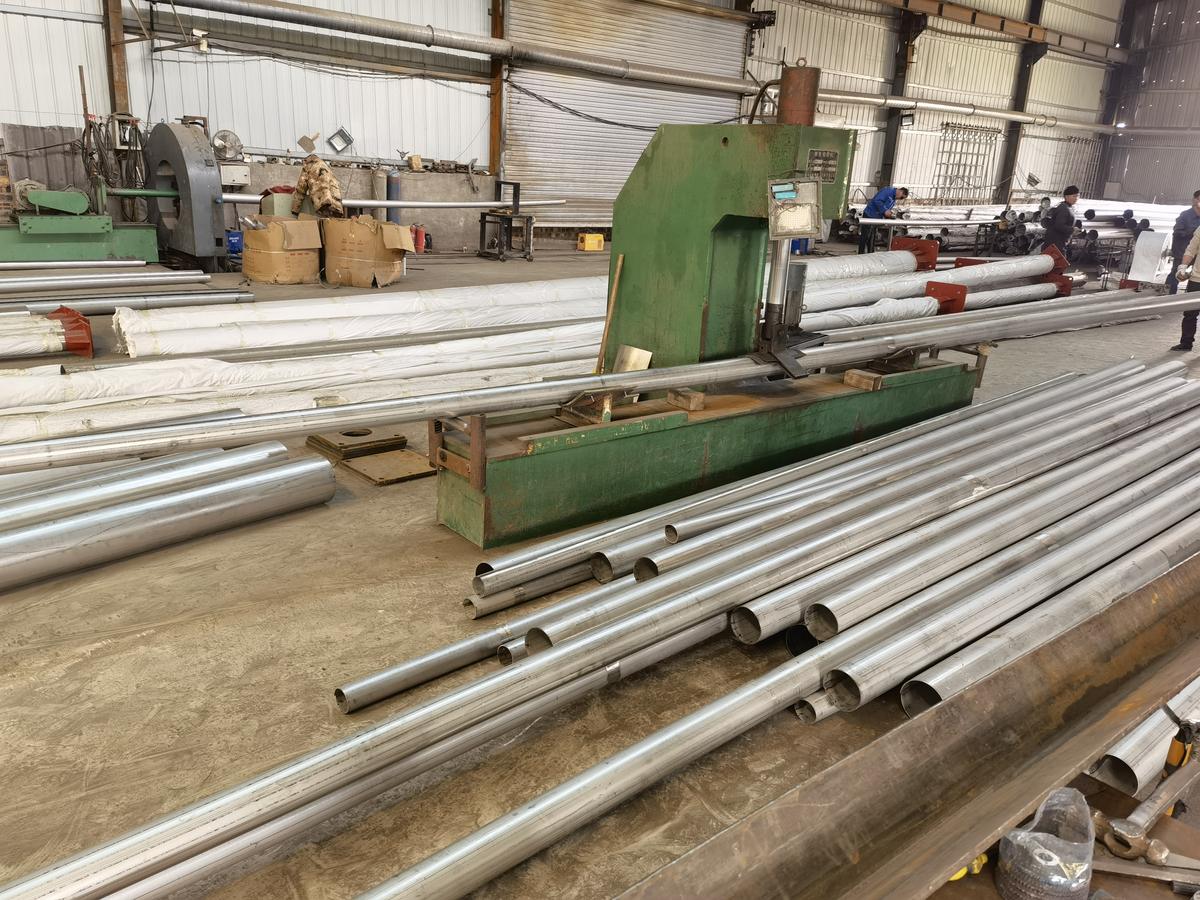
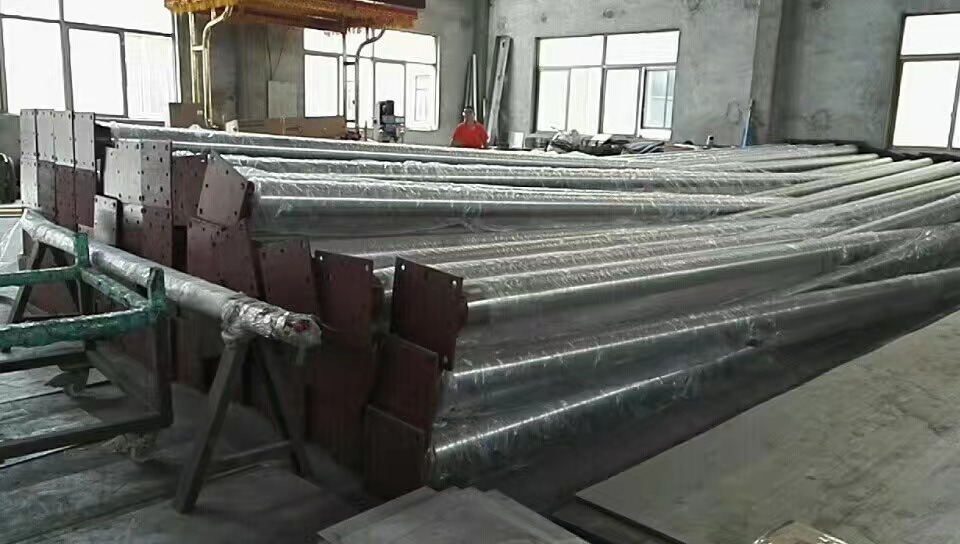
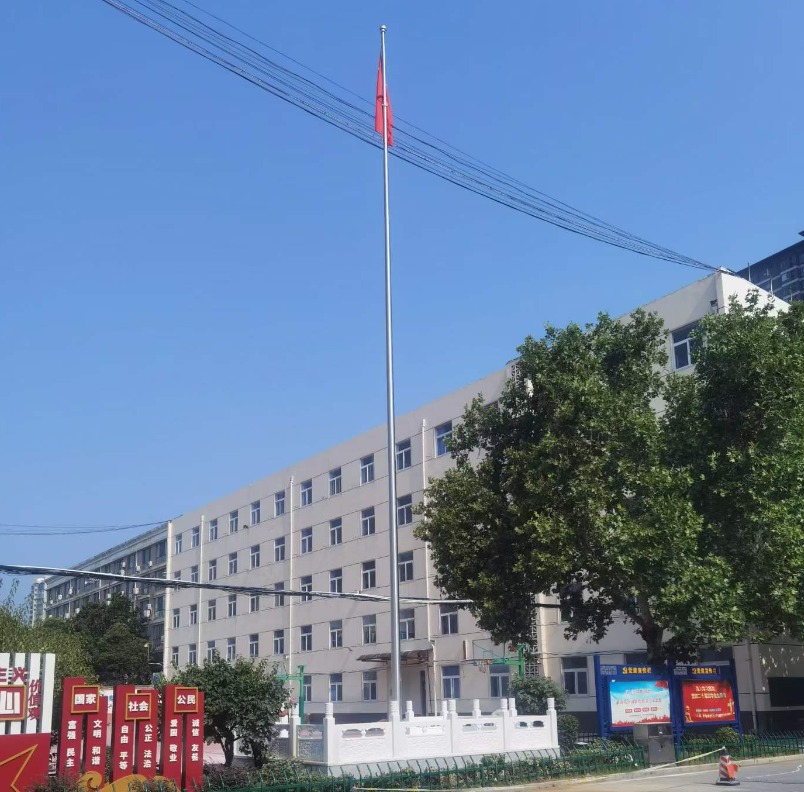
锥度成型是决定杆体外观与强度的关键工序。
校直要在焊接之后、表面处理之前完成。
升降机构在装配阶段就要试运行,不能等到现场。
一、原材料与规格的对应关系
锥形旗杆的原材料通常是钢板或不锈钢板,按杆体规格下料后卷制成型。原材料的厚度与牌号,直接决定杆体的强度与使用年限。
下单时建议把使用环境一起说明:内地普通环境、沿海高盐雾环境、以及工业区环境,对材质的要求并不一样。同样尺寸的杆体,材料不同,使用寿命差别明显。
二、锥形杆体怎么成型
锥形杆体的成型过程是:按展开尺寸下料 → 卷制形成锥度 → 合缝定位。锥度是杆体外观的核心指标,也是抗风受力的一部分。
成型过程中需要控制两件事:一是锥度的均匀程度,二是合缝处的对位精度。合缝对不齐,后续焊接与抛光就要花更多工夫,成品也容易出现不直的情况。
三、焊接与校直
合缝焊接是杆体强度的关键部位。焊接完成后需要校直,把焊接与搬运过程中产生的弯曲量修正到允许范围内。
校直应当在焊接之后、表面处理之前完成。顺序颠倒的话,校直过程可能破坏已经处理好的表面,需要重新返工。
杆体是否顺直,比较直观的检查方法是在平整场地或支架上滚动观察,也可以用拉线方式对照。
四、表面处理与抛光
不锈钢杆体一般通过抛光处理获得表面效果。抛光要均匀,避免出现局部亮暗不一的情况。
碳钢杆体需要做防腐处理,常见做法是先做表面处理再涂装。防腐层的完整性比外观重要,特别是靠近地面与法兰连接的位置。
表面处理完成后应当做好保护,避免后续工序与运输环节造成划伤。
五、升降机构怎么装进去
电动旗杆的升降机构安装在杆体内部,包括电机、卷扬部分、钢丝绳与限位装置。装配的关键是内部导向与限位位置。
机构装好后需要在厂内试运行:升降是否平稳、限位是否可靠、有无异常摩擦声音。这些问题在厂内解决,比运到现场再处理要省事。
手动旗杆的摇把机构同样需要在装配阶段检查,确认转动顺畅、无卡滞。
六、出厂前检查什么
出厂前的检查建议覆盖下面几项。
| 检查项 | 内容 |
|---|---|
| 外观 | 表面有无划伤、凹陷与色差 |
| 尺寸 | 高度、口径与法兰规格是否符合约定 |
| 直线度 | 杆体有无明显弯曲 |
| 升降机构 | 试运行是否平稳、限位是否可靠 |
| 配件齐套 | 电机、控制器、遥控器、球头、紧固件是否齐全 |
检查结果建议留下记录,与随货清单一起交付。
七、定制规格与常规规格的差别
常规规格的杆体一般按现有模具与工艺生产,交期相对稳定。定制规格需要重新下料与成型,涉及高度、口径、壁厚或法兰的调整,生产周期会更长。
定制项目建议把需求写清楚:高度、根数、排列方式、材质、是否电动、是否需要同步升旗、以及台体形式。信息越完整,返工风险越低。
八、怎么看一家厂的生产能力
判断生产环节的能力,可以从几个方面看。
- 工序是否完整:成型、焊接、校直、表面处理、机构装配是否在同一条线上完成;
- 出厂前是否试运行:升降机构在厂内试过,现场问题会少很多;
- 定制响应:能不能按项目调整规格,而不是只能从固定清单里挑;
- 过程记录:关键工序是否有记录,出现问题能否追溯。
这几项可以通过实地了解,或要求提供过程资料来确认。
九、生产环节容易被问到的问题
项目方了解生产过程时,比较常问的是下面几个问题,提前有答案会让确认更顺。
| 问题 | 关注点 |
|---|---|
| 能不能看杆体成型的实物 | 成型与合缝质量直观可见 |
| 焊接部位怎么处理 | 合缝焊接与后续校直、抛光是否连贯 |
| 机构装配在哪个环节 | 是否在厂内完成并试运行 |
| 交期怎么排 | 常规与定制规格的生产周期差异 |
| 出现问题怎么追溯 | 关键工序是否有记录 |
这些问题问得越具体,越能判断一家厂的生产组织是否稳定。
十、原材料进厂要看什么
生产环节的起点是原材料,进厂时通常核对下面几项。
- 材质与牌号:与订单约定是否一致,是否有随批资料;
- 厚度:实测厚度与标称是否相符,同一批内是否均匀;
- 表面状态:有无明显锈斑、划伤、麻点;
- 批次一致性:同一订单尽量用同批次材料,减少表面效果差异。
这几项在进厂时确认,比成型之后再发现要好处理得多。
十一、不同材质的生产差异
| 材质 | 成型与焊接 | 表面处理 | 注意点 |
|---|---|---|---|
| 不锈钢(不同牌号) | 成型后需控制变形量 | 抛光或拉丝 | 牌号不同,抛光后的观感与耐蚀表现不同 |
| 碳钢 | 成型与焊接工艺相近 | 先做表面处理再涂装 | 防腐层完整性决定使用年限 |
材质不同,工序的目标就不同:不锈钢侧重表面观感与耐蚀,碳钢侧重防腐层的连续性。
十二、生产过程中的质量控制点
锥形旗杆的生产,控制点集中在四个位置。
下料尺寸。展开尺寸直接决定成型后的口径与锥度,偏差会一路带下去。
合缝焊接。焊缝质量影响杆体强度,也影响后续抛光的平整程度。
校直。焊接变形要在这一道工序修正到允许范围。
机构装配与试运行。升降是否平稳、限位是否可靠,在这一步决定。
把这四个点记下来,去了解生产过程时就知道该看哪里,而不是只看成品外观。
十三、常见生产问题的表现与处理
| 表现 | 可能原因 | 处理方向 |
|---|---|---|
| 杆体局部弯曲 | 焊接变形、校直不足 | 重新校直后复检直线度 |
| 合缝处不平整 | 对位偏差、焊接工艺不当 | 打磨修整后重新抛光 |
| 表面抛光亮暗不一 | 抛光不均匀 | 重新抛光,注意过渡区域 |
| 升降有异响 | 内部导向或机构装配问题 | 拆检机构并重新调整 |
| 限位不到位 | 限位位置或接线问题 | 重新标定限位位置 |
这些问题在厂内处理成本很低,到了现场就变成工期问题。
十四、生产进度怎么跟踪
定制项目的交期由几段组成:下料与成型、焊接与校直、表面处理、机构装配与试运行、包装与发运。
跟踪进度时,按这几段确认比只问一句“做好没有”更清楚。比较有用的节点有三个:成型完成、机构装配完成、包装完成。前两个节点确认后,后面的时间基本可以推算。
多根排列的项目如果分批交付,要提前确认交付顺序。现场基础施工顺序与交付顺序不一致时,先到的杆体反而要额外存放。
十五、包装前要做的封箱核对
包装前是发现问题成本比较低的时点,建议再核一遍。
- 根数与规格是否与订单一致;
- 杆体表面是否还有需要处理的划痕或污渍;
- 法兰规格与孔位是否与订单一致;
- 升降机构试运行是否正常;
- 配件是否齐套,控制器、遥控器、球头与紧固件是否都已装箱;
- 随货资料是否打印齐全。
这一遍核对做完再封箱,可以避免“杆到了、配件没到”这类常见问题。
十六、看懂生产环节对选购有什么用
了解生产工序,直接影响三件事。
判断交期是否合理。知道有几道工序,就能判断一个交期是正常还是被压缩过。
知道该验收什么。表面、直线度与机构试运行这几项都能追溯到具体工序,验收时不会只看外观。
知道问题出在哪。现场出现异响或限位不准时,能判断是运输、装配还是安装环节的问题,沟通效率会高很多。
这也是本页把工序写清楚的原因:业主知道得越具体,双方沟通成本越低。
十七、生产与安装之间的信息传递
杆体出厂后,现场安装靠的是随货信息。信息不全,安装环节就要靠现场判断。
建议随货传递的内容包括:杆体与配件的对应关系、法兰与预埋件的说明、升降机构的接线方式,以及需要现场特别注意的边界条件,比如内部空间限制或不可拆部件。
多杆排列的项目还要说明各根杆体的位置与方向。杆体外观相近时,仅靠编号识别容易出错,建议在杆体上做不易脱落的标记。
这一环做到位,现场安装的沟通量会明显减少。
十八、产能与交期怎么判断是否可信
判断一个交期是否可信,可以看三件事。
是否有自己的成型与处理环节。如果下料、成型、焊接、校直与表面处理不在同一处完成,环节之间的等待时间就不可控。
接单量是否与产能匹配。同期并行太多项目,交期就会互相挤压,先排谁后排谁就成了变量。
是否给出分阶段时间。能说清成型、装配、包装各占多久的交期,比一个笼统的日期更可信,也更好跟踪。
这三点问下来,大概能判断对方给的时间是不是拍出来的。
常见问题
锥形旗杆是用什么材料做的?
通常用钢板或不锈钢板下料后卷制成型。材质选择要结合使用环境,沿海与工业区对材质要求更高。
锥度是怎么做出来的?
按展开尺寸下料后卷制成型,再合缝定位。成型时主要控制锥度均匀程度与合缝对位精度。
杆体为什么会不直?
焊接变形、校直工序不充分或运输过程中受力不当都可能造成。校直应当在焊接后、表面处理前完成。
表面划痕能修吗?
不锈钢表面轻微划痕可通过抛光处理改善,深度划伤或变形需要返厂或现场评估。
电动机构在厂里会试吗?
按规范流程的做法是厂内试运行,确认升降平稳与限位可靠后再发货。
常规规格要多久?
常规规格交期相对稳定,具体时间与当期货量有关,下单时可确认。
定制规格能做吗?
可以,高度、口径、壁厚、法兰与配置都可按项目调整,生产周期比常规规格长一些。
定制需要提供什么信息?
高度、根数、排列方式、材质、是否电动、是否需要同步升旗以及台体形式,信息越完整越好。
怎么判断杆体直不直?
可以在平整场地或支架上滚动观察,或用拉线方式对照。发现明显弯曲应要求处理。
发货前会做哪些检查?
外观、尺寸、直线度、升降机构试运行与配件齐套,检查记录建议随货交付。
碳钢和不锈钢怎么选?
按使用环境与预算综合考虑。不锈钢耐腐蚀性更好,碳钢做防腐处理后也可用于一般环境。
能到厂里看生产过程吗?
可以提前联系安排,电话 13271597000。也可以要求提供关键工序的过程资料。